

原則は、コンピューターと油圧の協力を通じて、電気システムが油圧システムのオイル回路の動き方向を制御し、キャリッジを押して直線の往復運動をすることです。マイクロコンピューターは、ユーザーの自己-プログラムされたナイフルートに従って移動します。往復運動では、キャリッジ限界によって検出された信号は、予想されるナイフルートを達成するために、オイル回路の動きを制御および変化させる基礎として使用されます。パイプ切断機を購入するときは、その目的も理解する必要があります。この工作機械は、ハンドル産業やその他のステンレス鋼パイプの切断および自動パイプの開口目的の面取りで広く使用されています。直径が∮25以下、長さ6メートルのステンレス鋼パイプとシームレススチールパイプを配置できます。自動給餌、切断、および面取りプロセスのために、1人が複数のマシンを管理し、労働強度を削減し、貯蓄要員を管理します。
自動パイプ切断機は、材料、フィード、フィード、セットサイズ、固定数で停止する、および作業計量を自動的に固定できます。マシンの主な回路は、PLCプログラマブルロジックコントローラーを使用しています。自動給餌、クランプ、および切断システム、正確かつ速い給餌により、1分あたり10〜50回カットできます。カウンターは切断時間の数に合わせて設定でき、切断が完了した後、マシンは自動的に停止します。手動操作はまったく必要ありません。メカトロニクスが高いほど、1人が複数のマシンを操作して従業員数を減らすことができます。合計カウンターは、1日のワークロードをカウントできます。総圧力、前面、背面、および圧力は、ワークピースがピンチまたは変形しないようにするために、段階的に調整できます。サーボパイプ切断機が使用され、パイプ切断長の精度がプラスまたはマイナス0.05mm内にあることが保証されています(主にスチールパイプとツールでエラーが発生します)。カットは光沢があり、バリはありません。
パイプ切断機の作業原則
人気商品

ISO-63C外部クランプパイプは斜めのマシン
自動飼料パイプ向けマシンは、狭い作業サイトと小径パイプのエンデベリング用に設計されています。パイプの上に除去された1つのクランプブロックは、1つのサイズをフィットするだけで、操作が簡単な自動給餌を固定しました。
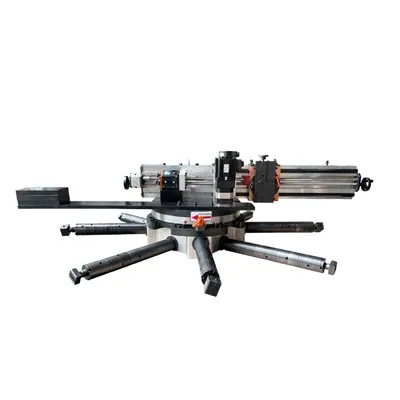
電気内部膨張フランジエンド処理マシン
フランジフェイサーマシンは、マルチ-関数シリーズマシンです。フランジエンド処理マシン製品は、3つの部分を備えており、4つのクランプサポート、内部マウント、小さな作業半径を持っています。新しいツールホルダー設計は、360度の効率を測定できます
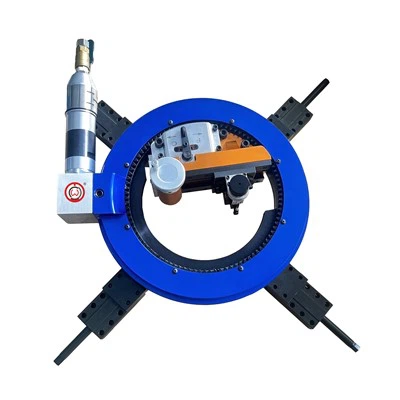
空気圧外部クランプフランジエンド処理マシン
空気圧フランジ加工システムは、外部カードクランプ法を採用し、精密操作の高い剛性を確保します。水平/垂直のLan Guang Tool

まっすぐなベベルマシン
PBM - 15スチールプレートベベルは、大騒ぎなしで正確に要求するワークショップ用に構築された頑丈でナンセンスなマシンです。

電気内部膨張パイプは斜めの機械
このシリーズのIDマウントされたパイプラインは、高度な金属製ベベルマシンテクノロジーを含む、軽量と簡単な携帯性を特徴としています。

電気外部クランプパイプ切断および斜めの機械
モーターパワー:1800W/2000W. 作業電圧:220-240V. 作業周波数:50-60Hz. 作業電流:8-10A

TCM-325デスクトップパイプ切断および斜めのマシン
デスクトップパイプの切断および斜めの機械(パイプ準備機関とも呼ばれます)は、石油、化学、電力、造船、およびその他の産業で広く使用されている金属パイプの切断と斜めの加工に特化した固定装置です。

自動走行鋼のプレートは包台になります
ポータブルプレートは、PB-60エッジミリングマシンの便利なムーブメントとシンプルな操作をベーリングします。

DBX1000 ポータブル シングルアーム フライス盤-
ポータブル平面フライス盤は、多機能、軽量、複合構造設計を特徴としています。{0}}主に現場での作業条件下で平面、凹{2}}凸溝、キー溝を加工するために使用されます。-

Z500 ポータブル軸端旋盤
ポータブル軸端旋盤は、当社のポータブル加工機の一つです。幅広い用途があり、大規模な風力発電所、造船所、発電所のシャフト端処理に使用できます。-

多関節ダイヤモンドワイヤーソー
当社のポータブル関節式ダイヤモンド ワイヤーソーは、手の届きにくい場所での厳しい切断のために作られています。{0}}-

デュアルピンポータブル工業用ドリル
製品の説明 デュアルピンドリルは、大きなケーシングの作業を高速化するために設計されており、最大 394 rpm に達し、直径 6 ~ 36 インチの範囲のスピーディできれいな切断を実現します。 2 つの油圧モーター